Haberler
Ev / Haberler / Sektör haberleri / polyester elyaf nasıl yapılır: Uygulamalar, Seçim Kriterleri ve Pratik Rehber


polyester elyaf nasıl yapılır: Uygulamalar, Seçim Kriterleri ve Pratik Rehber
Oct 14,2026
Tekstilde Tex Nedir? Her Alıcının Bilmesi Gereken Doğrusal Yoğunluk Birimi
Oct 07,2026
Açıklanan Koltuk Örtüsü Malzemesi: Dayanıklılık, Dokuma Türleri ve Maliyet Nasıl Karşılaştırılır
Sep 30,2026
Nonwoven Açıklandı: Yapıştırılmış Kumaşların Dokuma ve Örme Tekstillerden Farkları
Sep 23,2026
Açıklanan Spandeks Malzemesi: Esneme Özellikleri, Karışım Oranları ve Freze Uygulaması
Sep 09,2026Polyester elyaf, iki petrokimyasal monomerden oluşan bir yoğunlaşma polimeri olan polietilen tereftalattır (PET): saflaştırılmış tereftalik asit (PTA) ve monoetilen glikol (MEG).
Bazı eski hatlar hala PTA yerine dimetil tereftalat (DMT) kullanıyor. Ortaya çıkan polimer aynıdır, ancak DMT yolu bir yan ürün olarak metanol açığa çıkarır, bu nedenle modern elyaf tesisleri, esterifikasyon aşaması sırasında yalnızca su üreten PTA'yı tercih eder.
Fiber dereceli PET, normalde 0,60 ila 0,70 dL/g olan içsel viskozite (IV) ile tanımlanır. 0,72 dL/g'nin üzerindeki reçine daha serttir ve şişe sınıfına daha uygundur; 0,55 dL/g'nin altındaki reçine ise güvenilir bir şekilde çekilemeyecek kadar zayıf filamente dönüşür.
Katkı maddeleri eğirmeden önce girer: titanyum dioksit yarı mat veya tam mat parlaklık yaratır, masterbatch'ler eriyik boyalı renk verir ve ısı stabilizatörleri yüksek sıcaklıkta çekme sırasında polimeri korur.
Daha az yaygın olan bir varyant olan polisikloheksilendimetilen tereftalat (PCDT), farklı bir glikol kullanır ve döşemelik iplikler için daha iyi esneklik sunar. Dünya çapında üretilen polyester elyafın %95'inden fazlası PET'tir, dolayısıyla burada anlatılan süreç bu polimerle başlar ve biter.
Polimerizasyon, eğirme işleminden önce gerçekleşir ve bu aşamanın tutarlılığı, bundan sonraki her şeyi belirler.
MEG ve PTA ilk olarak 190 ila 230°C'de basınç altında reaksiyona girerek düşük molekül ağırlıklı bir ara madde olan bis(2-hidroksietil) tereftalat oluşturur. İkinci aşama, fazla MEG'in damıtılması ve polimer zincirlerinin büyümesi nedeniyle neredeyse vakum altında 260 ila 280 ° C'de gerçekleştirilir. Antimon, titanyum veya germanyum bileşikleri reaksiyonu katalize eder ve eriyik hedef IV'e ulaştığında süreç durur.
Erimiş PET daha sonra şeritler halinde ekstrüde edilir, soğutulmuş suda soğutulur ve yaklaşık 3 ila 4 mm'lik talaşlar halinde doğranır. Talaşlar yeniden eritilmeden önce kristalleştirilir ve 30 ppm'nin altına kadar nemle kurutulur. Su, dönme sıcaklığında PET'e saldırır ve moleküler zinciri kırar; dolayısıyla ıslak talaş, zayıf bir filaman anlamına gelir.
Eriyik eğirme, kurutulmuş PET talaşlarını kesintisiz tek bir işlemle sürekli filamana dönüştürür ve bu, tüm zincirdeki en hızlı adımdır.
Sarma hızı ana kaldıraçtır: daha yüksek hız, filamente daha fazla moleküler yönelim basar, bu da daha sonra ihtiyaç duyulan çekme oranını azaltır ve farklı bir çekme profiline sahip bir iplik üretir.
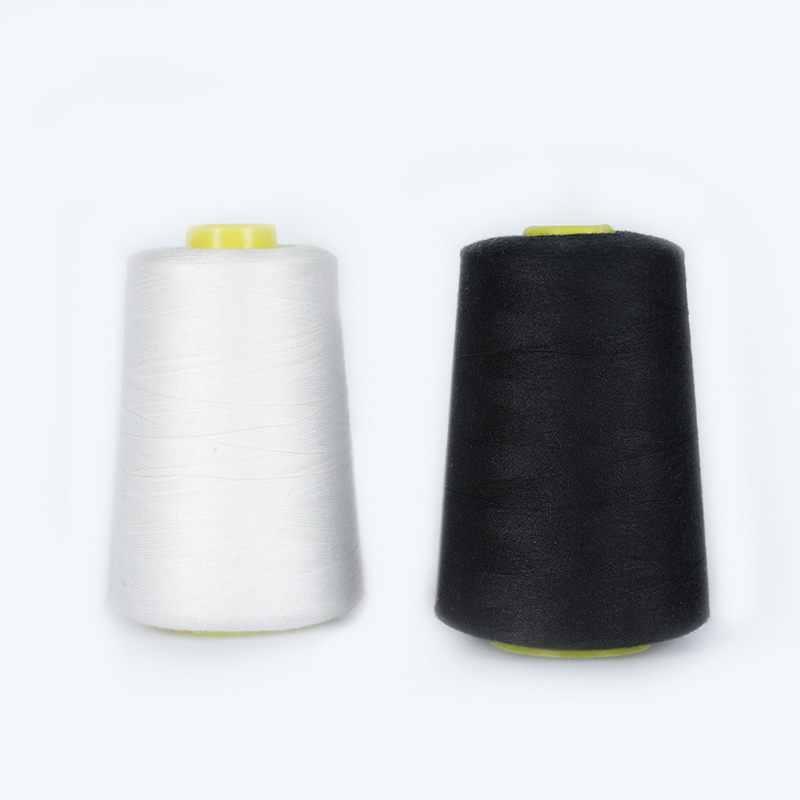 Düşük Uzamalı ve Yumuşak Dokulu Polyester Dikiş İpliği Bu polyester dikiş ipliği düşük uzama, hiç esneklik ve iyi renk haslığı sunar. Çizim tartışmasına uygundur çünkü mekanik özellikleri filaman yönelimi ve sarma hızıyla şekillenir. Ürünü Görüntüle →
Yeni eğrilmiş filament doğrudan kullanılamayacak kadar zayıf ve esnektir ve çekme, her iki sorunu da çözen mekanik adımdır.
İplik, ısıtılmış gode silindirleri arasında orijinal uzunluğunun 3 ila 5 katı kadar gerilir. Polimer zincirleri elyaf ekseni boyunca yönlenir, mukavemet yaklaşık 1,5 g/d'den 4,0-5,5 g/d'ye çıkar ve kopma uzaması %100'den %20-40'a düşer. Çekme sıcaklığı, hız oranı ve gevşeme bölgesi, mukavemet ve büzülme arasındaki dengeyi belirler.
75D/36F iplik için düze delik çapı 0,2 mm'ye yakındır ve çekme oranı nihai uzama %30 civarında kalacak şekilde ayarlanır; Parametrelerden birini değiştirdiğinizde iplik numarası değişmese bile kumaş dokunuşu değişir.
Giyim iplikleri için genellikle tekstüre aşaması takip eder. Yalancı büküm dokulandırma, kıvrım oluşturmak için filamanı ısıtır, büker ve çözer; hava jetli dokulandırma ise daha yumuşak, daha hacimli bir yapı oluşturmak için filamanları basınçlı havayla döngüye sokar.
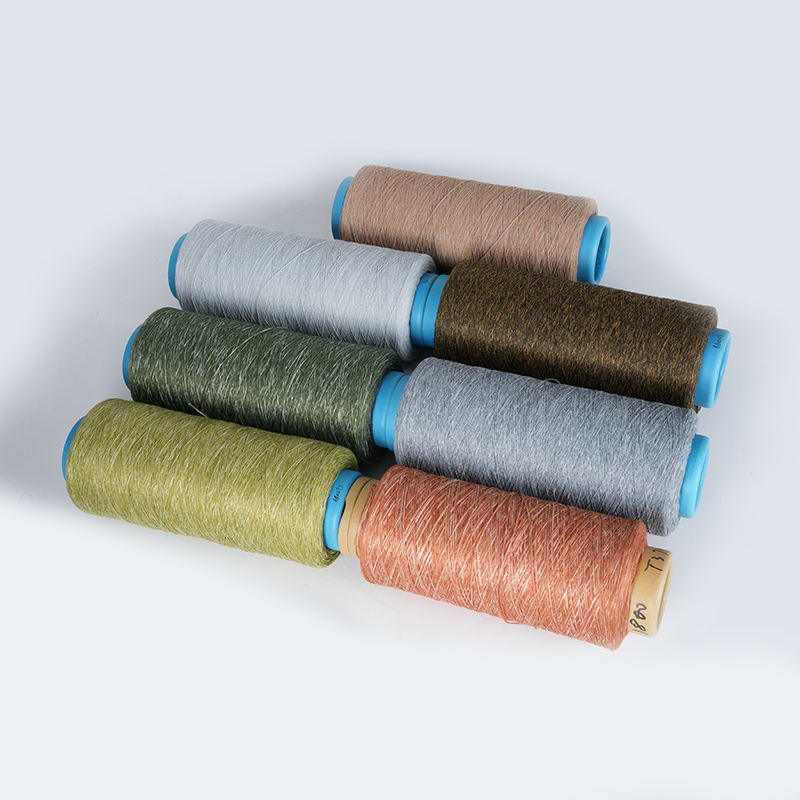 Örme ve Döşemelik Renkli Hava Dokulu İplik Hava dokulu iplik, ştapel iplikleri taklit eder ve yün, pamuk veya keteni taklit edebilir. 160D'den 1800D'ye kadar denyelerde mevcut olup halılar, minderler ve evcil hayvan yuvaları için kullanışlıdır ve dokulandırma aşamalarından sonra uygun bir seçim haline gelir. Ürünü Görüntüle →
Aynı polyester eriyiği sürekli filament iplik veya sabit uzunlukta kesilmiş kesikli elyaf haline gelebilir ve seçim sadece iplikten ziyade kumaşı değiştirir.
Pürüzsüz, düzgün bir yüzeye sahip sürekli teller. Düşük boncuklanma eğilimi, yüksek mukavemet ve keskin bir örtü, onu spor giyim, astar, perde ve dikiş iplikleri için varsayılan haline getirir.
38 ila 90 mm arası kesilmiş uzunluklar, kıvrılmış ve pamuk veya yünlü sistemlerde eğrilmiştir. Daha sıcak, daha yumuşak bir dokunuş sağlar, doğal elyaflarla kolayca karışır ve polar, triko ve iş kıyafetlerine hakim olur.
Zımba üretimi, çizimden sonra üç adım ekler: kıvırma, 120 ila 180 C'de ısıyla sabitleme ve kesme. Kıvrım hacim ve bütünlük sağlar, ısı ayarı kıvrımı yerinde kilitler ve kesme uzunluğu elyafı işleyecek eğirme sistemiyle eşleştirilir.
Polyester, sıfatlardan ziyade sayılarla belirtilir ve beş parametre, pratik kaynak bulma risklerinin çoğunu kapsar.
| Parametre | Tipik aralık | Pratik etki |
| Filament başına denye | 1,5 ila 6,0 | El hissi, kumaş kaplama, gölge bütünlüğü |
| azim | 4,0 ila 5,5 g/gün | Dikiş gücü, ip ve kemer dayanıklılığı |
| Kopma uzaması | %20 ila 40 | Kumaş formunda esneme ve toparlanma |
| Sıcak hava büzülmesi | %3 ila 7 | Giysi yıkama ve ütüleme stabilitesi |
| Nem geri kazanımı | %0,4 | Kuruma hızı, statik, taşıyıcı boyama davranışı |
Boyama kaynama sırasında gerçekleşemeyeceğinden, polimer kalitesindeki köşelerin kesilmesi, iplik kopması olarak ortaya çıkmadan çok önce, renk değişimi olarak ortaya çıkar. Toplu üretime geçmeden önce herhangi bir yeni partide küçük bir boya alımı denemesi yapın.
Polyesterin çoğu iplik veya kumaş formunda boyanır, ancak eriyik boyalı elyaf eğirme sırasında renklendirilir, bu da boya banyosunu tamamen ortadan kaldırır ve renk haslığını artırır.
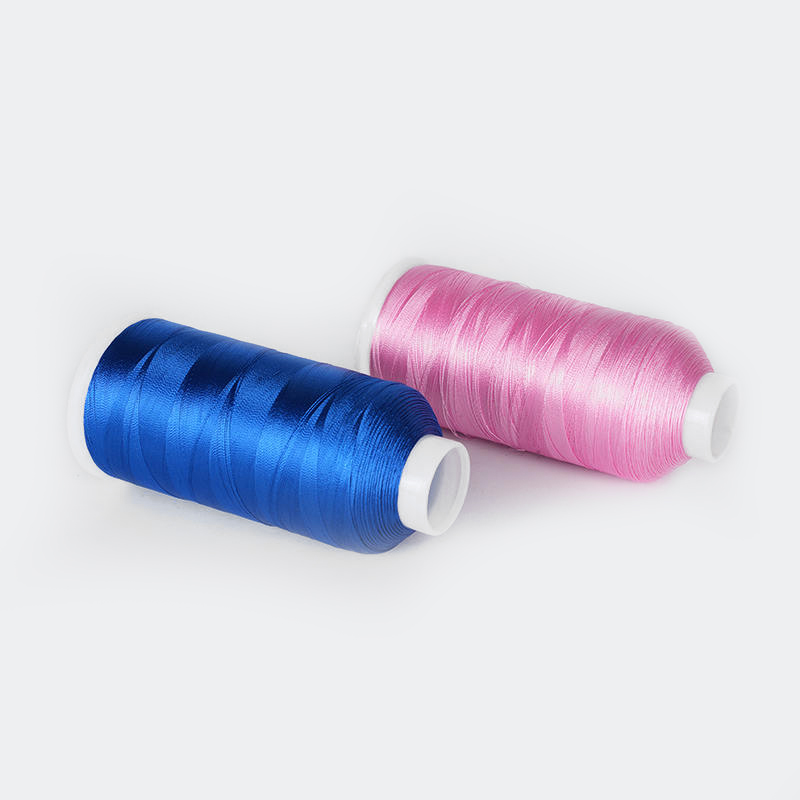 Yüksek Mukavemet ve Esnekliğe Sahip Polyester Nakış İpliği Polyester FDY'den üretilen bu nakış ipliği güçlüdür, solmaya karşı dayanıklıdır, elastiktir ve kırışmaya karşı dayanıklıdır. Nakış uygulamaları için dayanıklı bir seçenek sunarak eriyik boyalı elyafın bağlamını tamamlar. Ürünü Görüntüle →
Geri dönüştürülmüş polyester hemen hemen aynı yolu izler ve yalnızca başlangıç noktası değişir.
Tüketici sonrası PET şişeler yıkanır, pul pul dökülür, kurutulur ve eritilir, ardından yeniden polimerize edilir veya doğrudan bir eğirme hattına beslenir. Mekanik olarak geri dönüştürülmüş rPET genellikle taze çipten daha düşük bir IV ile girer, bu nedenle üreticiler onu işlenmemiş polimerle harmanlar veya moleküler ağırlığı yeniden oluşturmak için katı hal polimerizasyonunu çalıştırır.
GRS sertifikası, bir marka Kapsam 3 tekstil emisyonlarını rapor ettiğinde veya geri dönüştürülmüş girdi oranlarını takip ettiğinde önemli olan geri dönüştürülmüş içerik iddiasını doğrular. Hammadde tarafı için bkz. Geri dönüştürülmüş iplik nasıl yapılır ve hangi hammaddeler kullanılır? .
İşlenmemiş polyester, petrolden türetilmiş MEG ve PTA gerektirir, ancak geri dönüştürülmüş polyester, bu hammaddenin %100'e kadarını tüketici sonrası PET şişelerle değiştirir. Ortaya çıkan elyaf hala aynı kimyasal ve mekanik özelliklere sahip PET'tir.
PET, 300°C'nin üzerinde gözle görülür derecede bozulmaya başlar. Molekül ağırlığını korumak ve jel oluşumunu önlemek için eğirme işlemi, erime noktasının hemen üzerinde, hala stabil bir akış sağlayan en düşük sıcaklıkta tutulur.
Bir eğirme hattı, sarılmış bir bobini dakikalar içinde üretir, ancak ham monomerden kumaşa hazır filamente kadar zincirin tamamı, kristalizasyon, kurutma, çekme ve sertleştirme dahil olduğunda genellikle bir ila iki gün sürer.
Hayır. Gerilmiş bir ştapel elyaf, aynı denyedeki çekilmiş bir filamanla esasen aynı dayanıklılığa sahiptir, çünkü her ikisi de aynı yönlendirme adımından geçer. Aradaki fark mekanik güç değil, dokunsal güçtür.
E -posta adresiniz yayınlanmayacaktır. Gerekli alanlar işaretlenmiştir *


